Leistung 4 von 6
Einlegeteile präzise umspritzen
Metallteile, Drähte, Gewindeeinsätze und Leiterplatten werden exakt positioniert und funktionssicher in Kunststoff integriert – einschließlich der dafür nötigen Aufnahmen und Vorrichtungen.
typische Inserts
im eigenen Haus
Beschickung
vorab bewertet
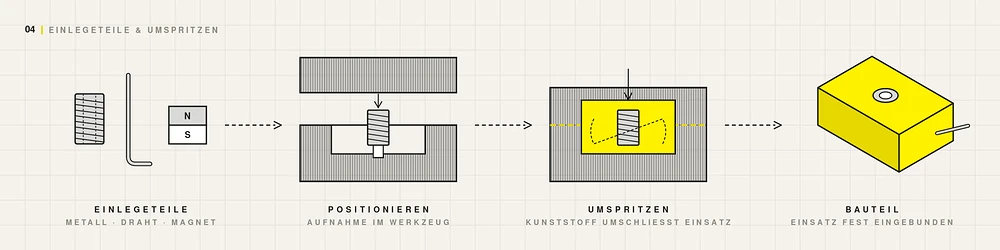
Beim Umspritzen wird ein vorgefertigtes Einlegeteil im Spritzgusswerkzeug positioniert und vom Kunststoff umschlossen. Müller + Wilisch umspritzt unter anderem Metallteile, Drähte, Gewindeeinsätze und Leiterplatten und entwickelt dazu die erforderlichen Aufnahmen und Vorrichtungen. So lassen sich mehrere Komponenten zu einem Bauteil verbinden, Montageschritte einsparen und elektrische Kontakte dauerhaft schützen.
Funktionen integrieren statt montieren
Umspritzen verbindet mehrere Komponenten in einem Prozessschritt. Damit lassen sich Montageschritte reduzieren, elektrische Kontakte schützen, Zugentlastungen integrieren sowie Medien- und Berührschutz schaffen und neue Funktionen wie Magnete in das Bauteil integrieren.
Der Nutzen liegt selten nur im Materialpreis. Häufiger zahlt sich aus, dass eine Fügestelle entfällt – und damit auch die Prüfung, Dokumentation und Fehlermöglichkeit, die zu ihr gehört.
Positionierung entscheidet
Einlegeteile müssen im Werkzeug sicher gehalten werden und den Druck- sowie Temperaturbelastungen des Prozesses standhalten. Verschiebt sich ein Insert um Zehntelmillimeter, ist das Bauteil oft unbrauchbar, ohne dass man es von außen sieht.
Lagebezug, Toleranzkette und Beschickung bewerten wir deshalb früh – idealerweise, bevor das Werkzeugkonzept feststeht.
Drähte
Elektronische Komponenten sind besonders anspruchsvoll: Temperaturverträglichkeit, empfindliche Bauteile, Dichtkonzept und elektrische Prüfung müssen projektbezogen festgelegt werden.
Wir klären vorab, welche Bereiche vollständig gekapselt werden sollen, wo Entlüftung nötig ist und wie die Funktion nach dem Umspritzen geprüft wird.
Manuell oder automatisiert beschicken
Je nach Menge und Bauteil erfolgt die Beschickung manuell, teilautomatisiert oder automatisiert. Für Kleinserien ist eine manuelle Bestückung mit gut gestalteter Aufnahme häufig wirtschaftlicher als eine Automatisierung, die sich erst über hohe Stückzahlen rechnet.
Den konkreten Automatisierungsgrad legen wir projektbezogen fest.
Technische Angaben
| Typische Einlegeteile | Metallteile, Drähte, Gewindeeinsätze, Kontakte, Leiterplatten |
| Positionierung | werkzeugspezifische Aufnahmen, Anschläge und Haltesysteme |
| Vorrichtungen | Konstruktion und Fertigung im eigenen Formenbau |
| Beschickung | manuell, teilautomatisiert oder automatisiert |
| Vorab zu klären | Temperaturverträglichkeit, Dichtheit, Toleranzkette, Prüfmethode |
Ablauf
Häufige Fragen
Welche Einlegeteile können umspritzt werden?
Zum Spektrum gehören Metallteile, Drähte, Gewindeeinsätze, Kontakte und Leiterplatten. Ob ein konkretes Insert geeignet ist, entscheiden Geometrie, Temperaturverträglichkeit, Toleranzen und die Möglichkeit, es im Werkzeug sicher zu halten.
Wie wird verhindert, dass sich ein Insert verschiebt?
Das Einlegeteil wird über werkzeugspezifische Aufnahmen, Anschläge oder Haltesysteme positioniert. Auslegung und Prozessparameter werden auf Bauteil und Belastung abgestimmt. Bei kritischen Lagen wird die Position nach dem Umspritzen geprüft.
Lohnt sich Umspritzen für kleine Mengen?
Ja, je nach Werkzeug- und Vorrichtungskonzept. Für Kleinserien können manuelle oder teilautomatisierte Beschickungsmodelle wirtschaftlich sein, weil der Automatisierungsaufwand entfällt.
Worin unterscheidet sich Umspritzen von der nachträglichen Montage?
Beim Umspritzen entsteht die Verbindung im Fertigungsprozess selbst, ohne zusätzliches Fügeverfahren. Das spart einen Arbeitsgang, verlangt aber eine früher festgelegte Toleranzkette. Nachträgliche Montage bleibt flexibler, erzeugt jedoch eine zusätzliche Schnittstelle.
Einlegeteil bewerten lassen
Senden Sie uns Zeichnung oder Muster des Einlegeteils, die Anforderungen an Dichtheit und Funktion sowie die geplante Menge. Wir bewerten Positionierung, Vorrichtung und Prozess.