Leistung 1 von 6
Spritzgussgerechte Konstruktion und Entwicklung
Wir unterstützen Sie von der Produktidee bis zur serienreifen Bauteilgeometrie. Dabei verbinden wir Funktion, Werkstoff, Entformung, Werkzeugkonzept und wirtschaftliche Fertigung.
idealer Einstiegszeitpunkt
benötigte Daten
Prüfumfang
direkte Rückkopplung
Spritzgussgerechte Konstruktion bedeutet, Bauteilgeometrie, Werkstoff und Werkzeug bereits in der Entwicklung aufeinander abzustimmen. Müller + Wilisch prüft Ihre Daten, identifiziert fertigungskritische Bereiche wie ungleiche Wandstärken, Hinterschneidungen oder ungünstige Anspritzbereiche und entwickelt gemeinsam mit Ihnen eine belastbare Lösung für Werkzeugbau und Serienprozess.
Früh klären, später sicher fertigen
Hinterschneidungen, wechselnde Wandstärken, ungünstige Anspritzbereiche oder schwer entformbare Geometrien verursachen hohe versteckte Kosten. Sichtbar werden sie meist erst im Werkzeugbau – dann sind Änderungen aufwendig, oder sie werden über Prozessparameter kompensiert, was die Serienstabilität dauerhaft belastet.
Eine frühe technische Prüfung macht diese Risiken sichtbar, solange sie noch mit überschaubarem Aufwand behoben werden können.
Bauteil und Werkzeug gemeinsam denken
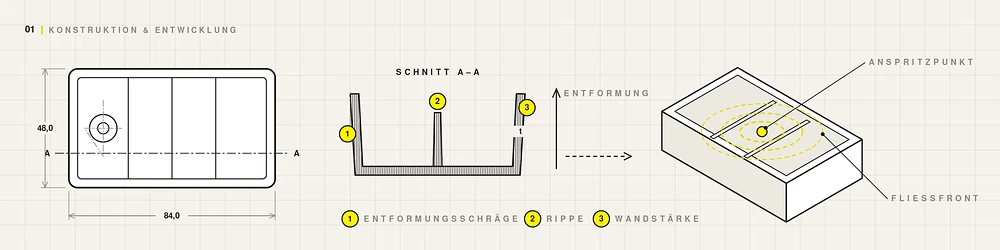
Wir betrachten nicht nur die äußere Form, sondern auch Trennebene, Entformungsrichtung, Anspritzung, Auswerfer, Einlegeteile, Montageschnittstellen und relevante Toleranzen.
Häufig lässt sich mit kleinen Änderungen viel erreichen: eine verlagerte Trennebene, eine gleichmäßigere Wandstärke, eine zusätzliche Rippe statt Materialanhäufung. So entsteht eine Konstruktion, die Funktion und Herstellbarkeit verbindet, statt eine gegen die andere auszuspielen.
Daten übernehmen und Varianten bewerten
Konstruktionsdaten können in gängigen 3D-Formaten übernommen werden. Je nach Projekt beurteilen wir Varianten, Funktionszusammenhänge, Montagesituationen und das Füllverhalten.
Füllsimulationen lassen sich einsetzen, um Bindenähte, Lufteinschlüsse und Fließwege vor dem Werkzeugbau zu bewerten.
Prototypen und Vorserienteile
Muster oder spanend gefertigte Vorserienteile helfen, Funktion, Einbauraum und Handhabung vor der Werkzeugfreigabe zu prüfen. Welche Methode geeignet ist, entscheiden Material, Geometrie und Prüfziel: Für eine reine Einbauprüfung genügt oft ein einfaches Muster, für eine Funktionsprüfung unter Last braucht es Serienmaterial.
Was wir von Ihnen brauchen
Je vollständiger die Angaben, desto belastbarer die Einschätzung. Für eine erste Bewertung reichen meist 3D-Daten und die wichtigsten Einsatzbedingungen.
Technische Angaben
| Benötigte Daten | 3D-Datensatz und/oder bemaßte Zeichnung |
| Anforderungen | Funktion, Belastung, Temperatur, Medien, Oberfläche, Toleranzen |
| Mengen | Jahresmenge, Losgröße, geplante Laufzeit |
| Schnittstellen | Einlegeteile, Montagepartner, Dichtflächen, Prüfmerkmale |
| Ziel | freigegebene, spritzgussgerechte Bauteilgeometrie und Werkzeuggrundlage |
Ablauf
Häufige Fragen
Wann sollte ein Spritzgussspezialist eingebunden werden?
Möglichst vor der finalen Bauteilfreigabe. In dieser Phase lassen sich Wandstärken, Radien, Trennebenen und Montageschnittstellen noch mit überschaubarem Aufwand optimieren. Nach der Werkzeugfreigabe steigt der Änderungsaufwand deutlich.
Welche Datenformate können verarbeitet werden?
Gängige 3D-CAD- und Zeichnungsformate können übernommen werden. Eine verbindliche Formatliste wird auf Basis der aktuellen Software bereitgestellt.
Führt Müller + Wilisch Füllsimulationen durch?
Füllsimulationen gehören zum Leistungsspektrum. Umfang und Aussagekraft werden projektbezogen abgestimmt.
Wer besitzt die Konstruktionsdaten?
Nutzungs- und Eigentumsrechte werden projektbezogen im Angebot beziehungsweise Vertrag geregelt.
Wie lassen sich Verzug und Einfallstellen vermeiden?
Beides entsteht überwiegend aus ungleichmäßigen Wandstärken, Materialanhäufungen und ungünstiger Anspritzung. Konstruktiv helfen gleichmäßige Wandstärken, Rippen statt massiver Bereiche und eine abgestimmte Anspritzposition. Prozessseitig lassen sich Restabweichungen über Temperierung und Nachdruck begrenzen – konstruktive Ursachen aber nicht vollständig ausgleichen.
Bauteil frühzeitig prüfen lassen
Senden Sie uns Ihre Daten und die wichtigsten Einsatzbedingungen. Wir zeigen, welche Anpassungen für Werkzeug, Qualität und wirtschaftliche Fertigung sinnvoll sind.